
 SOP行为检测案例
汽车配件安装过程漏放错放行为检测
SOP行为检测案例之汽车配件安装过程漏放错放行为检测
|
所属行业 |
汽车制造业 · 零部件装配 |
|
检测工序 |
内饰件 / 功能件人工装配工位 |
|
检测要求 |
对汽车配件安装过程进行人体行为检测,检测过程中是否有漏放,错放的现象。要求防漏放、防错放、防顺序颠倒。 |
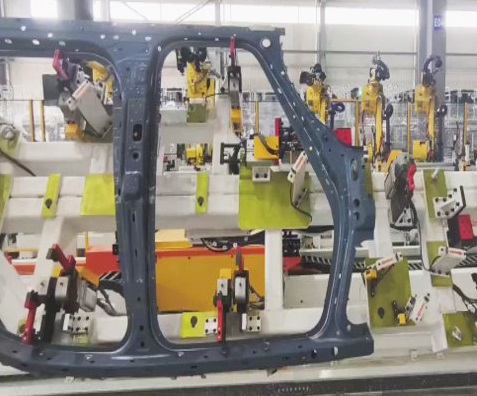
某国内汽车零部件供应商,为多家主机厂配套底盘、门板等。其装配线上,单台产品需完成多 个小零件(卡扣、密封圈、螺丝、线束卡子、隔音棉等)的手工安装,工序多达 11 步,节拍约 90 秒 / 台。
长期以来,车间依赖"班组长巡检 + 出厂终检"两道关拦截漏装、错装问题。但随着产能爬坡与新员工占比提升,以下痛点日益突出:
- 漏放难发现:卡扣、密封圈等小件体积小,工人忙中漏装后,终检工位仅凭外观难以 100% 识别,流到整车厂后形成 8D 报告与批量索赔。
- 错放难追溯:不同配置车型共用同一条线,错装不同规格螺丝 / 卡扣,往往在售后阶段才暴露,召回成本极高。
- 顺序难监控:实际操作中工人图省事跳步,未按照SOP 要求执行,品质隐患被掩盖。
- 人工成本高:按 3 班倒配置,每线需 2 名巡检员,年人工成本超 40 万元,且检出率随疲劳度显著下降。
|
▌客户核心诉求: 在不改变现有工位布局、不拖慢节拍的前提下,实现装配过程实时、全量、自动的 SOP 合规检测,把问题拦截在工位之内,而不是流出工位之后。 |
解决方案
我们为该工位部署了SOP 行为检测系统:在工位上方安装工业 AI 相机,结合AI 算法,以"人体姿态识别 + 目标检测"双引擎,对复检全过程进行 7×24 小时无死角监督。相机吊装于工位斜上方,俯视覆盖整个装配台面;训推一体机运行模型,毫秒级出结果。
▸ 核心检测逻辑
系统将汽车配件安装过程按照标准作业程序拆解为标准化SOP节点,共11个步骤(涉及用户隐私,流程作简化处理),按时序依次校验:
Step 1 车门正面出现,触发开始流程。
Step 2 工件1安装检测
Step 3 工件1检查检测
Step 4 工件2安装检测
Step 5 工件2检查检测
Step 6 工件3安装检测
Step 7 工件3检查检测
Step 8 方块安装检测
Step 9 方块检查检测
Step 10 工件4安装检测
Step 11 工件4检查检测
技术优势
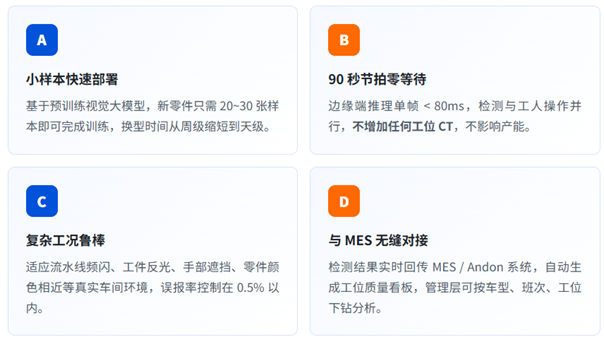
小样本快速部署
基于预训练视觉大模型,新零件只需 20~30 张样本即可完成训练,换型时间从周级缩短到天级。
90 秒节拍零等待
边缘端推理单帧 < 80ms,检测与工人操作并行,不增加任何工位 CT,不影响产能。
复杂工况鲁棒
适应流水线频闪、工件反光、手部遮挡、零件颜色相近等真实车间环境,误报率控制在 0.5% 以内。
与 MES 无缝对接
检测结果实时回传 MES / Andon 系统,自动生成工位质量看板,管理层可按车型、班次、工位下钻分析。
项目上线后半年,客户的客诉 8D 数量下降 85%,新员工独立上岗周期从 4 周缩短到 1 周——从"凭经验、靠自觉"到"系统盯、数据说话",SOP 行为检测让这道关键复检工序真正做到了防错有抓手、过程有留痕、追溯有依据。
§ 结 语
汽车零部件装配的品质竞争,早已不是"多招几个质检员"就能解决的问题。真正的品质,是在每一个工位上被"做出来"的,而不是在终检线上"挑出来"的。我们的 SOP 行为检测系统,本质上是把资深工艺工程师的眼睛"复制"到每一个工位上:工人按 SOP 操作时无感,一旦偏离立即纠偏。这正是 AI 视觉在离散制造业最朴素、也最扎实的价值。
AI 视觉 · 让制造更可靠
本文为客户案例分享,具体数据因产线工况而异 · 转载请注明出处

 QQ客服:3043595743
 微信:15315450859
 电话:0535-2162897
 邮箱:image@ytzrtx.com
