
 行业案例
轮胎成型机帘布截断搭接检测解决方案
轮胎成型机帘布截断搭接检测解决方案
— — — — — — — — — — — — — — — — — — — — — — — — —
基于工业 3D 视觉的高精度在线测量系统
轮胎成型是轮胎制造的核心工序。前一层帘布的尾端与后一层帘布的首端需要在规定区间内相互重叠,相互错开不得大于2mm;形成稳固的搭接结构。其搭接位置、搭接长度与端头对齐度,直接影响轮胎的承载能力、动平衡表现与高速安全性。搭接过量、搭接开缝、蛇形偏移和宽度异常,每一个偏离工艺窗口的微小偏差,这些缺陷在成型鼓上转一圈就“藏”进去了,等到X光或成品检测发现时,缺陷帘布早已被包覆、定型、硫化,返工和降级造成重大损失。
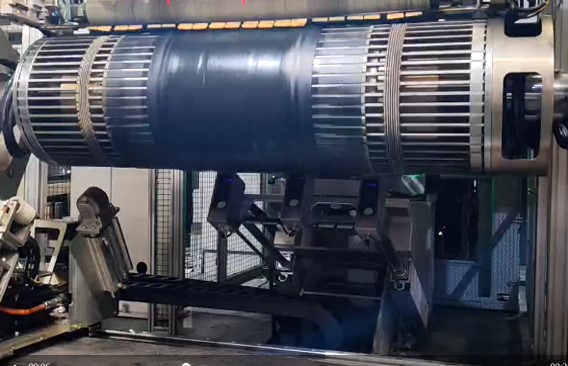
传统检测方式存在明显短板:
n 人工目检:依赖经验,易受疲劳与光线影响,漏检率高;
n 接触式量具:逐件抽检、节拍慢,无法实现 100% 在线全检;
n 数据缺失:接头尺寸无电子记录,质量问题难以追溯与统计;
n 隐性缺陷:微小间隙、错边、起皱等难以被肉眼稳定识别。
|
§ 01 解决方案概述 |
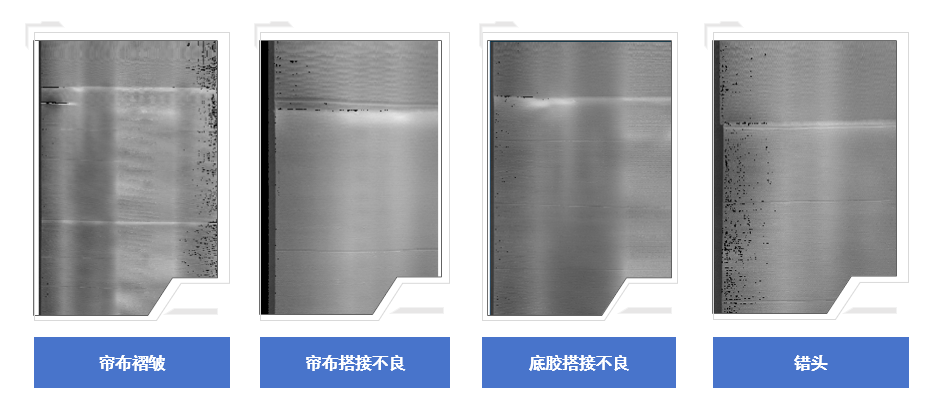
在实际生产中,搭接不良通常表现为:搭接长度不足或过大、端头左右偏移(错位)、两端头之间留缝(空开)、搭接区褶皱、端头翘边、边缘未对齐等。
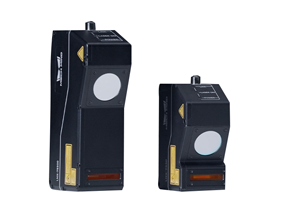
本方案采用梅卡曼德3D线激光轮廓仪,构建非接触式在线测量系统,对帘布搭接质量进行实时、连续、可视化的测量与判定,并与剔除、报警装置联动,实现“边成型、边检测、边拦截”。
检测的指标主要包括:
1. 截断定位:帘布裁断位置与长度是否保持一致,从源头把住尺寸关;
2. 搭接长度:前后两端头的重叠宽度是否落在工艺要求的合格区间内;
3. 搭接偏移:端头左右错位量是否超差,确保搭接居中、受力均匀;
4. 间隙/空开:两端头之间是否留缝,避免出现未搭接的薄弱区域;
5. 褶皱翘边:搭接区表面是否平整贴合,及时捕捉局部起皱或翘边。
|
§ 02 技术原理 |
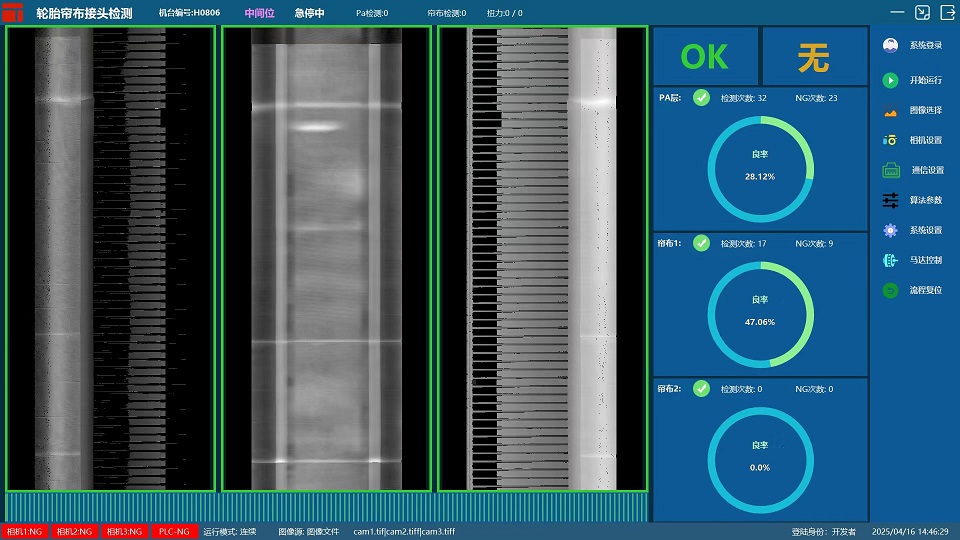
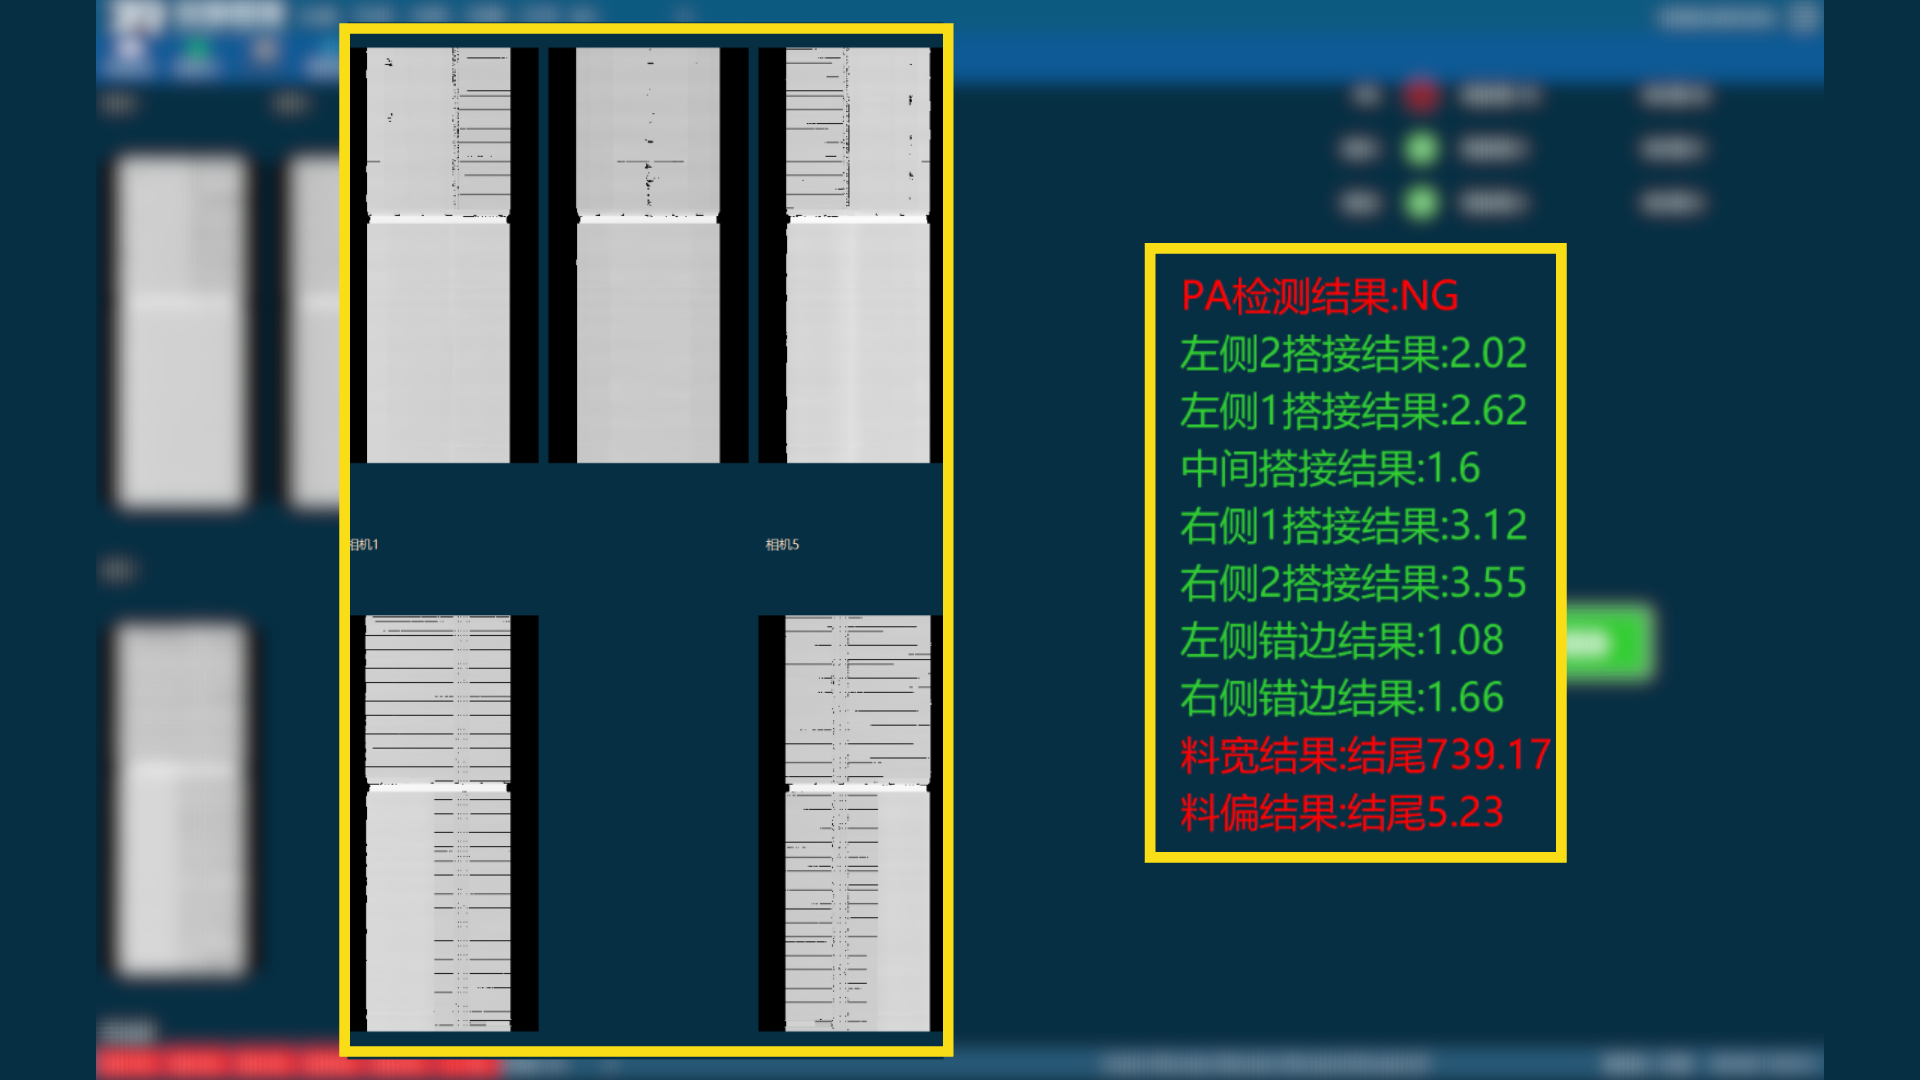
3D线激光轮廓仪安装于成型鼓上方或侧方,通过连续采集断面轮廓,获取接头表面高精度点云;检测软件自动提取搭接边缘,计算搭接宽度、间隙、错边量及起皱状态,并与工艺阈值实时比对,输出 OK/NG 判定,联动声光报警或自动剔除。系统支持与 PLC、MES 的标准接口对接,实现检测数据自动归档与质量追溯。
系统采用“三维成像—特征提取—几何计算—判定输出”的闭环检测流程:
▪ 三维成像: 采用3D 线激光轮廓技术,激光线投射到成型鼓或帘布表面,相机以一定角度接收轮廓信号,随着鼓的旋转或材料的输送,连续采集断面轮廓,拼接为三维点云数据;
▪ 截面重建:沿接头方向重建帘布层叠截面轮廓;
▪ 特征提取:自动识别上下层帘布边缘与搭接边界;
▪ 几何计算:计算接头处的搭接量、闪缝、错头、料偏和料宽;
▪ 判定输出:与设定阈值比对,给出合格判定与缺陷分类。
|
§ 03 核心优势 |
▪ 高精度:搭接宽度测量精度可达 ±0.1 mm 级,稳定识别微小间隙与错边;
▪ 高效率:单帧毫秒级处理,匹配成型节拍,全检不降速;
▪ 强稳定:专为工业现场优化,抗橡胶反光与环境光干扰,支持 7×24 连续运行;
▪ 可追溯:检测数据自动存档,支持 SPC 统计与质量追溯;
▪ 易集成:提供 TCP / Modbus /IO 等标准接口,无缝对接产线控制系统。
|
§ 04 应用价值 |
n 提质量:缺陷早发现、早拦截,避免不良帘布流入硫化等后道工序,从源头守护胎体强度与安全;
n 降损耗:减少返工与废品,降低胶料与工时浪费,综合制造成本更优;
n 提效率:以机器代替人工目检,节拍更快、标准更统一,人员负担显著下降;
n 可追溯:检测数据全量留存,为质量追溯、工艺优化与数字化管理提供可靠依据。
帘布搭接虽只是成型工序中的一环,却是影响轮胎品质与安全的关键节点。以机器视觉守住这一环节,等于为轮胎品质增加了一道坚实的屏障。如果您也面临帘布搭接检测难题,致瑞图像,提供从方案设计、相机选型、系统集成到安装调试与售后支持的一站式服务,助力轮胎制造企业以更低的门槛实现质量检测智能化升级。
以工业 3D 视觉,守护每一条轮胎的品质底线。

 QQ客服:3043595743
 微信:15315450859
 电话:0535-2162897
 邮箱:image@ytzrtx.com
